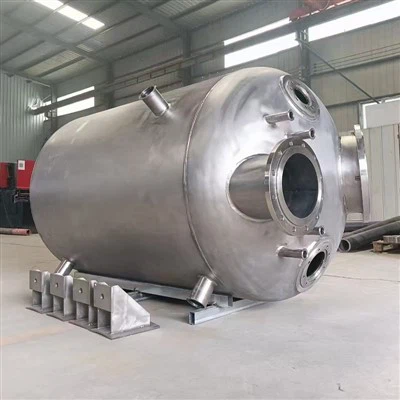
Hey! Sebagai pembekal bahagian kimpalan jentera berat, saya telah melihat secara langsung betapa pentingnya untuk memilih teknik kimpalan yang betul untuk bahagian ini. Jentera berat beroperasi dalam beberapa keadaan yang sangat sukar, jadi kimpalan haruslah yang terbaik untuk memastikan kebolehpercayaan dan jangka hayat jentera. Dalam blog ini, saya akan kongsikan beberapa teknik kimpalan yang sangat sesuai untuk bahagian kimpalan jentera berat.
Kimpalan Arka Logam Terlindung (SMAW)
Kimpalan Arka Logam Terlindung, atau singkatannya SMAW, adalah klasik dalam dunia kimpalan. Ia juga dikenali sebagai kimpalan kayu. Teknik ini menggunakan elektrod boleh guna yang disalut dengan fluks. Apabila elektrod dipukul terhadap bahan kerja, lengkok terbentuk, mencairkan kedua-dua elektrod dan logam asas. Fluks pada elektrod mencipta gas pelindung yang melindungi kolam kimpalan daripada pencemaran atmosfera.
Salah satu kelebihan besar SMAW ialah mudah alihnya. Anda tidak memerlukan banyak peralatan mewah. Apa yang anda perlukan ialah mesin kimpalan, elektrod, dan pengapit tanah. Ini menjadikannya bagus untuk pembaikan jentera berat di tapak. Contohnya, jika bahagian pada mesin perlombongan besar rosak di lokasi terpencil, SMAW boleh digunakan untuk membetulkannya dengan cepat.
Walau bagaimanapun, SMAW mempunyai kelemahannya. Kelajuan kimpalan agak perlahan berbanding beberapa teknik lain. Dan kualiti kimpalan boleh menjadi agak tidak konsisten, terutamanya jika pengimpal tidak begitu berpengalaman. Tetapi secara keseluruhan, ini adalah pilihan yang boleh dipercayai untuk bahagian kimpalan jentera berat, terutamanya untuk pembaikan skala yang lebih kecil dan pekerjaan yang mudah alih adalah penting. Anda boleh menemui pelbagai jenis bahagian jentera berat yang boleh dikimpal menggunakan SMAW, seperti yang ada di dalamnyaBahagian Kimpalan Jentera Perlombongan Berat.


Kimpalan Arka Logam Gas (GMAW)
Kimpalan Arka Logam Gas, atau GMAW, juga dipanggil kimpalan MIG (Metal Inert Gas). Dalam proses ini, elektrod wayar pepejal berterusan disuap melalui pistol kimpalan. Gas pelindung, biasanya campuran argon dan karbon dioksida, digunakan untuk melindungi kolam kimpalan daripada oksigen dan bahan cemar lain di udara.
GMAW terkenal dengan kelajuan kimpalan yang tinggi. Ia boleh mendepositkan sejumlah besar logam pengisi dengan cepat, yang bagus untuk mengimpal bahagian tebal jentera berat. Kimpalan yang dihasilkan oleh GMAW umumnya licin dan mempunyai penampilan yang baik. Ia juga agak mudah dipelajari, jadi pengimpal yang kurang berpengalaman boleh menghasilkan kimpalan berkualiti yang baik.
Teknik ini biasa digunakan dalam industri berat kapal. Banyak bahagian kapal, seperti badan kapal dan komponen struktur, dikimpal menggunakan GMAW. Anda boleh menyemakBahagian Kimpalan Industri Berat Kapaluntuk melihat jenis bahagian yang mendapat manfaat daripada kaedah kimpalan ini.
Tetapi GMAW memerlukan lebih banyak peralatan daripada SMAW. Anda memerlukan mesin kimpalan, penyuap wayar, bekalan gas pelindung dan pistol kimpalan. Dan ia tidak sesuai untuk kegunaan luar dalam keadaan berangin kerana gas pelindung boleh diterbangkan, membawa kepada kimpalan yang tidak berkualiti.
Fluks - Kimpalan Arka Berteras (FCAW)
Flux - Cored Arc Welding, atau FCAW, adalah serupa dengan GMAW dalam beberapa cara. Ia menggunakan elektrod dawai tiub yang diisi dengan fluks. Terdapat dua jenis FCAW: terlindung diri dan terlindung gas. FCAW terlindung sendiri tidak memerlukan gas pelindung luaran kerana fluks dalam wayar menghasilkan gas pelindungnya sendiri apabila ia cair. FCAW terlindung gas menggunakan gas pelindung luaran sebagai tambahan kepada fluks.
FCAW adalah pilihan terbaik untuk mengimpal bahan tebal. Ia boleh menembusi jauh ke dalam logam asas, menghasilkan kimpalan yang kuat. Versi pelindung diri amat berguna untuk kimpalan luar kerana ia tidak terjejas oleh angin seperti GMAW. Ini menjadikannya sesuai untuk jentera berat yang sering digunakan di luar rumah, seperti peralatan pembinaan.
Walau bagaimanapun, FCAW boleh menghasilkan lebih banyak asap berbanding beberapa teknik lain. Jadi, pengudaraan yang betul adalah satu kemestian apabila menggunakan kaedah ini. Ia juga sedikit lebih mahal daripada SMAW kerana kos wayar berteras fluks. Tetapi untuk kekuatan dan prestasi yang ditawarkannya, ia patut dipertimbangkan untuk bahagian kimpalan jentera berat, terutamanya untuk bahagian dalamBahagian Kimpalan Peralatan Angkat.
Kimpalan Arka Terendam (SAW)
Kimpalan Arka Tenggelam, atau SAW, ialah teknik kimpalan produktiviti tinggi. Dalam SAW, arka terendam sepenuhnya di bawah lapisan fluks berbutir. Fluks bukan sahaja melindungi kolam kimpalan daripada atmosfera tetapi juga menyediakan beberapa elemen pengaloian kepada kimpalan.
SAW terkenal dengan kadar pemendapan yang tinggi dan penembusan dalam. Ia boleh mengimpal plat yang sangat tebal dengan cepat dan cekap. Ini menjadikannya pilihan popular untuk mengeluarkan komponen jentera berat berskala besar, seperti rangka trak berat dan struktur kren besar.
Kelemahan utama SAW ialah ia tidak begitu fleksibel. Ia kebanyakannya digunakan untuk kedudukan kimpalan rata atau mendatar. Dan peralatannya lebih kompleks dan mahal berbanding beberapa teknik lain. Tetapi jika anda ingin membuat jisim - menghasilkan bahagian jentera berat dengan kimpalan berkualiti tinggi, SAW ialah pilihan yang bagus.
Kimpalan Rasuk Elektron (EBW)
Kimpalan Rasuk Elektron, atau EBW, ialah proses kimpalan tenaga tinggi. Ia menggunakan pancaran fokus elektron berkelajuan tinggi untuk mencairkan logam asas. Kimpalan dilakukan di dalam kebuk vakum untuk mengelakkan elektron daripada diserakkan oleh molekul udara.
EBW boleh menghasilkan kimpalan yang sangat tepat dan berkualiti tinggi. Ia mempunyai zon terjejas haba yang sempit, yang bermaksud bahawa bahan sekeliling kimpalan kurang berkemungkinan rosak. Ini amat penting untuk bahagian jentera berat yang memerlukan ketepatan tinggi, seperti gear dan aci.
Walau bagaimanapun, EBW adalah sangat mahal. Peralatan ini mahal untuk dibeli dan diselenggara, dan keperluan untuk ruang vakum menjadikannya kurang praktikal untuk pembaikan di tapak. Ia digunakan terutamanya dalam pembuatan bahagian-bahagian jentera berat yang mewah di mana ketepatan adalah amat penting.
Kimpalan Pancaran Laser (LBW)
Laser Beam Welding, atau LBW, adalah satu lagi teknik kimpalan tenaga tinggi. Ia menggunakan pancaran laser untuk mencairkan logam asas. LBW boleh dilakukan di udara atau dengan gas pelindung.
LBW menawarkan kelajuan kimpalan yang tinggi dan boleh menghasilkan kimpalan yang sangat sempit dan dalam. Ia juga sangat tepat, menjadikannya sesuai untuk mengimpal bahagian kecil dan rumit jentera berat. Sebagai contoh, ia boleh digunakan untuk mengimpal komponen elektronik dalam sistem kawalan jentera berat.
Tetapi seperti EBW, LBW mahal. Peralatan laser adalah mahal, dan ia memerlukan pengendali mahir. Jadi, ia biasanya digunakan dalam aplikasi yang memerlukan ketepatan dan kualiti yang tinggi, dan kos bukanlah kebimbangan utama.
Memilih Teknik Kimpalan yang Betul
Apabila ia datang untuk memilih teknik kimpalan yang betul untuk bahagian kimpalan jentera berat, terdapat beberapa faktor yang perlu dipertimbangkan.
Pertama, jenis bahan adalah penting. Logam dan aloi yang berbeza mempunyai keperluan kimpalan yang berbeza. Sebagai contoh, keluli tahan karat memerlukan teknik kimpalan yang berbeza berbanding keluli karbon.
Ketebalan bahan juga penting. Bahan yang lebih tebal biasanya memerlukan teknik dengan penembusan yang lebih tinggi, seperti FCAW atau SAW. Bahan yang lebih nipis boleh dikimpal menggunakan teknik seperti GMAW atau LBW.
Lokasi kerja kimpalan adalah satu lagi faktor penting. Jika ia adalah pembaikan di tapak, kemudahalihan menjadi pertimbangan utama. SMAW atau FCAW terlindung diri mungkin pilihan terbaik. Jika ia merupakan proses pembuatan berskala besar di kilang, teknik seperti SAW atau EBW mungkin lebih sesuai.
Dan sudah tentu, keperluan kualiti kimpalan memainkan peranan yang besar. Untuk bahagian yang mengalami tekanan tinggi atau memerlukan ketepatan tinggi, teknik seperti EBW atau LBW mungkin diperlukan. Untuk bahagian yang kurang kritikal, SMAW atau GMAW mungkin mencukupi.
Sebagai pembekal bahagian kimpalan jentera berat, saya memahami kepentingan menggunakan teknik kimpalan yang betul. Kami memastikan bahawa semua bahagian kami dikimpal menggunakan kaedah yang paling sesuai untuk memenuhi piawaian kualiti tertinggi.
Jika anda berada di pasaran untuk bahagian kimpalan jentera berat atau mempunyai sebarang pertanyaan tentang teknik kimpalan yang kami gunakan, jangan teragak-agak untuk menghubungi kami. Kami di sini untuk membantu anda mencari penyelesaian terbaik untuk keperluan jentera berat anda. Sama ada anda memerlukan alat ganti untuk perlombongan, pembinaan kapal atau peralatan mengangkat, kami sedia membantu anda.
Rujukan
- Persatuan Kimpalan Amerika. Buku Panduan Kimpalan.
- Kod Kimpalan Struktur AWS D1.1 - Keluli.
- Dandang ASME dan Kod Kapal Tekanan.